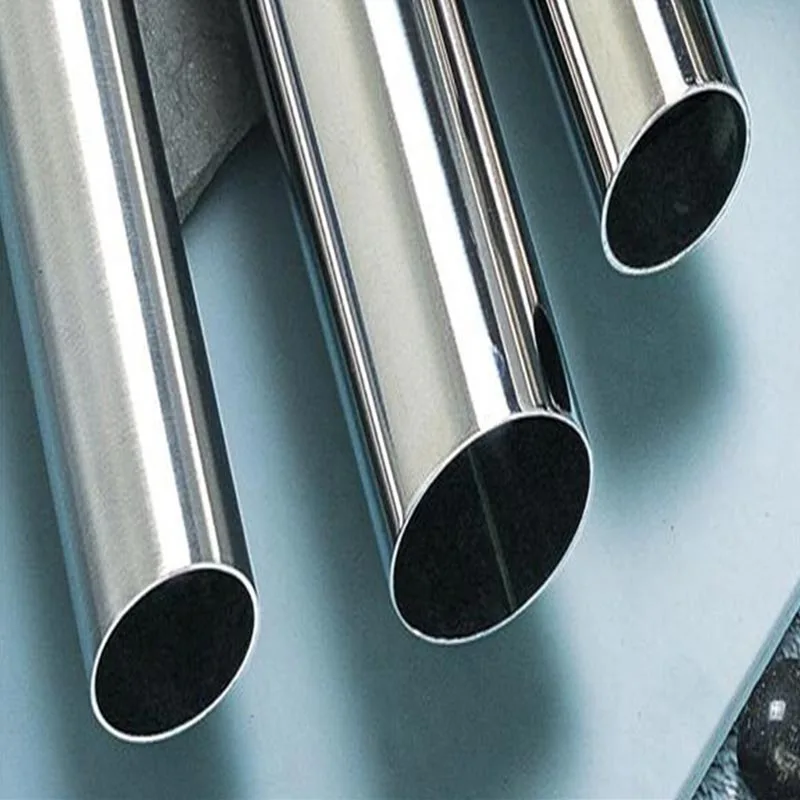
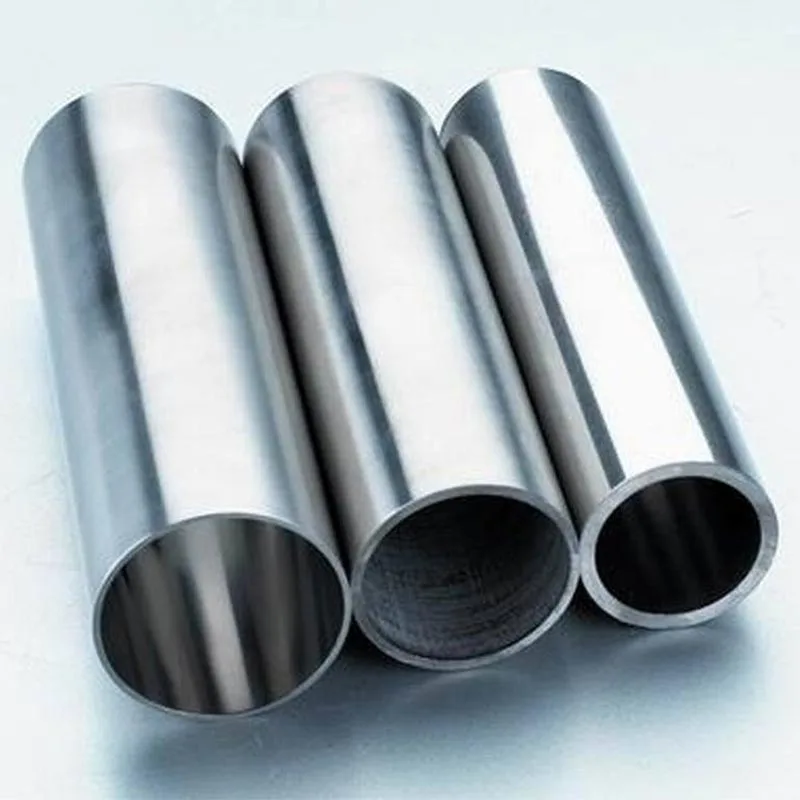
310S sömlösa rör i rostfritt stålär designad för industriella system där förhöjd temperatur, oxidationsbeständighet, sömlös konstruktion och materialstabilitet spelar roll. Dess 310S-kvalitet kombinerar ett högt krom- och nickelinnehåll med en lågkolhaltig sammansättning, vilket gör den lämplig för utvalda komponenter för ugn, värmebehandling, petrokemi, förbränning och termisk bearbetning. Nyckeln till korrekt val är inte bara temperatur: serviceatmosfär, mekanisk belastning, termisk cykling, tillverkningsmetod, dimensioner och tillämpliga specifikationer måste alla beaktas tillsammans.
- 1. Vad är detta för kvalitet och rörkonstruktion?
- 2. Hur påverkar materialets sammansättning prestanda?
- 3. Vad händer i högtemperaturservice?
- 4. Varför är sömlös konstruktion viktig?
- 5. Var används detta rör vanligtvis?
- 6. Hur bör ingenjörer välja rätt specifikation?
- 7. Vad bör man tänka på vid tillverkning?
- 8. Vilken inspektion och vilka dokument är viktiga?
- 9. Hur är det jämfört med andra rostfria kvaliteter?
- 10. Vanliga frågor
1. Vad är detta för kvalitet och rörkonstruktion?
310S är ett austenitiskt rostfritt stål med låg kolhalt utvecklat för miljöer där värmebeständighet är ett stort materialkrav. I de vanligaste beteckningarna är betyget identifierat som UNS S31008 och EN 1.4845. Dess kemi kännetecknas av höga krom- och nickelnivåer, medan kolgränsen kontrolleras till en lägre nivå än standard 310. Den kombinationen ger betyget en användbar balans mellan oxidationsbeständighet, förhöjd temperaturkapacitet och tillverkningslämplighet.
Rörkonstruktionen är lika viktig. Ett sömlöst rör bildas utan en längsgående svetsfog. För krävande processutrustning kan den kontinuerliga rörformiga strukturen vara en viktig del av designen eftersom ingenjören inte väljer en produkt med en längsgående svetssöm som löper längs tryck- eller processgränsen.
Produktsortimentet som vanligtvis förknippas med denna kvalitet inkluderar industriella rörformade komponenter för värmebehandlingsutrustning, pannor, värmeåtervinningssystem, petrokemisk utrustning, förbränningssystem och andra högtemperaturaggregat. Den korrekta designen beror dock på den fullständiga driftsmiljön snarare än på klassnamnet i sig.
Material identitet
UNS S31008 och EN 1.4845 är vanliga identifierare för 310-klassen med låg kolhalt. Upphandlingsdokument bör alltid matcha den beteckning som krävs i projektspecifikationen.
Typisk konstruktion
Röret som beskrivs här tillverkas genom en varmvalsad sömlös process, följt av dimensionskontroll och yt- eller slutbearbetning enligt beställningskravet.
2. Hur påverkar materialets sammansättning prestanda?
Den främsta anledningen till att ingenjörer väljer 310S för termisk service är dess legeringskemi. Krom och nickel finns i halter som är väsentligt över dem som finns i många austenitiska rostfria stål för allmänt bruk. Dessa legeringselement påverkar hur stålet beter sig när det utsätts för värme, syre och termisk cykling.
Krom stöder oxidationsbeständighet
Krom främjar bildandet av ett skyddande kromrikt oxidskikt på stålytan. I en oxiderande högtemperaturmiljö är detta skyddande beteende centralt för kvalitetens motståndskraft mot avlagringar och ytförsämring. Det är en anledning till att materialet övervägs för ugnskomponenter, förbränningsrelaterade delar och annan utrustning som utsätts för heta gaser.
Nickel stöder den austenitiska strukturen
Nickel hjälper till att stabilisera den austenitiska strukturen och bidrar till kvalitetens prestanda vid förhöjda temperaturer. Den höga nickelhalten hjälper också till att skilja denna legering från mer vanliga rostfria kvaliteter avsedda främst för allmän industriell korrosionsbeständighet.
Låg koldioxidhalt förändrar tillverkningsbeteendet
"S"-beteckningen är viktig eftersom den indikerar den lägre kolhaltiga versionen av legeringen. En maximal kolhalt på 0,08 % hjälper till att minska kromkarbidutfällningen jämfört med varianter med högre kolhalt under svetsning och termisk exponering. Den egenskapen kan vara användbar när komponenter svetsas, tillverkas eller utsätts för upprepad uppvärmning.
- Högt krominnehåll stödjer motståndskraft mot oxidation och beläggning i lämpliga högtemperaturatmosfärer.
- Högt nickelinnehåll bidrar till den austenitiska strukturen och stabiliteten vid förhöjda temperaturer.
- Lägre kolhalt förbättrar kvalitetens lämplighet för svetsade och termiskt bearbetade komponenter.
- Den resulterande legeringen är särskilt relevant där temperaturbeständighet är viktigare än den breda placeringen av kvaliteter som 304.
Dessa fördelar ska inte tolkas som universell motståndskraft mot varje högtemperaturmiljö. Svavelbärande gaser, uppkolningsförhållanden, reducerande atmosfärer, smälta material, mekaniska belastningar och termiska gradienter kan förändra materialets beteende. Bra ingenjörskonst börjar därför med att identifiera den faktiska atmosfären och temperaturprofilen.
3. Vad händer i högtemperaturservice?
Högtemperaturutrustning fungerar sällan under ett enda konstant tillstånd. Ett rör kan värmas upp gradvis, hållas vid en måltemperatur, utsättas för processgaser, kylas och återuppvärmas många gånger. Materialresponsen under denna fullständiga cykel har mer betydelse än ett enda temperaturtal.
Oxidation och fjällning
I oxiderande atmosfärer hjälper den höga kromnivån ytan att utveckla ett skyddande oxidskikt. Detta är en av de främsta anledningarna till att kvaliteten används för ugns- och värmebehandlingskomponenter. När temperaturen stiger blir oxidationen mer betydande, så materialvalet måste ta hänsyn till driftsatmosfären och förväntad exponeringstid snarare än att förlita sig på enbart en nominell temperaturgräns.
Termisk cykling
Upprepad uppvärmning och kylning introducerar termisk expansion och sammandragning. Skillnader i temperatur mellan de inre och yttre ytorna kan också ge termiska gradienter och lokala spänningar. För ett rör som används som en del av en ugn eller termisk bearbetningsenhet, bör konstruktören överväga väggtjocklek, fasthållning, uppvärmningshastighet, kylhastighet, stödarrangemang och anslutningsdesign tillsammans.
Mekanisk belastning vid temperatur
Förhöjd temperatur ändrar mekaniskt beteende. Styrka, krypmotstånd och långvarig deformation blir allt viktigare när drifttemperaturen stiger. Ett rör som bär inre tryck, processgaser eller mekaniska belastningar bör därför utvärderas med hjälp av designkoden och temperaturberoende materialdata som krävs för systemet.
| Prestandafaktor | Varför det spelar roll | Ingenjörsfråga |
|---|---|---|
| Oxidationsbeständighet | Hjälper till att kontrollera ytnedbrytning i lämpliga oxiderande atmosfärer. | Vilka gaser finns och hur länge kommer ytan att exponeras? |
| Termisk cykling | Upprepade temperaturförändringar kan skapa expansion, sammandragning och stress. | Hur ofta värms och kyls utrustningen? |
| Hög temperaturstyrka | Materialstyrkan ändras när temperaturen ökar. | Vilken belastning, tryck och temperatur måste röret tåla? |
| Tillverkningsskick | Svetsning och termisk bearbetning kan påverka materialets tillstånd. | Kommer komponenten att svetsas, böjas eller bearbetas efter leverans? |
Ett användbart tekniskt tillvägagångssätt är att definiera den maximala driftstemperaturen, normalt driftområde, atmosfär, tryck eller mekanisk belastning, termisk cykel, stödkonfiguration och förväntade tillverkningssteg innan gradering och dimensioner bekräftas.
4. Varför är sömlös konstruktion viktig?
Den huvudsakliga skillnaden mellan sömlösa och svetsade rör är hur den rörformiga sektionen är utformad. Sömlös produktion skapar röret utan en längsgående svetsad söm, medan svetsade produkter förlitar sig på en formad remsa eller plåtsektion som är sammanfogad längs sömmen.
Denna skillnad gör inte automatiskt att sömlösa rör lämpar sig för alla applikationer, men det kan vara värdefullt där kontinuerlig konstruktion föredras av utrustningsdesignern. Valet kan styras av tryckkrav, geometri, processförhållanden, kodkrav eller behovet av en sömlös rörform.
Kontinuerlig rörformig geometri
Frånvaron av en längsgående svets förenklar produktgeometrin för konstruktioner som specifikt kräver sömlös konstruktion. Det undviker också behovet av att utvärdera en längsgående svets som en del av rörets grundläggande tillverkningsväg.
Lämplig för utvalda högtemperaturuppdrag
Ugnsrör, termoelementskyddsrör, processrör och andra rörformade komponenter kan dra nytta av en sömlös konstruktion när specifikationen kräver det. Materialet och tillverkningsprocessen måste fortfarande uppfylla de relevanta kraven för dimensionering, värmebehandling, testning och inspektion.
Dimensioner är fortfarande kritiska
Sömlös konstruktion är bara en del av produkten. Ytterdiameter, väggtjocklek, längd, ändförberedelse, rakhet, yttillstånd och dimensionstolerans påverkar alla om röret kan installeras i en riktig montering.
- Bekräfta om designen specifikt kräver sömlös eller tillåter svetsad konstruktion.
- Bekräfta önskad ytterdiameter och väggtjocklek innan du beställer.
- Kontrollera ändkonfigurationen som krävs för svetsning, beslag, stöd eller installation.
- Definiera det erforderliga yttillståndet när oxidation, renhet eller nedströms tillverkning är viktigt.
5. Var används detta rör vanligtvis?
Graden är särskilt relevant för utrustning som utsätts för förhöjd temperatur och oxiderande atmosfär. Dess applikationer är därför nära förbundna med termisk bearbetning, värmegenerering, förbränning och industriella system där vanliga rostfria stålsorter kanske inte ger den önskade högtemperaturkapaciteten.
Värmebehandlingsutrustning
Strålande rör, ugnsvalsar, retorter och andra rörformiga ugnskomponenter kan kräva ett värmebeständigt austenitiskt rostfritt stål. Den specifika designen måste ta hänsyn till ugnsatmosfär, temperatur, stödmetod och termisk cykling.
Pannor och värmeåtervinningssystem
Utvalda applikationer för överhettare, eftervärmare och värmeåtervinningsrör kan kräva material som kan bibehålla prestanda under förhållanden med förhöjda temperaturer.
Petrokemisk utrustning
Högtemperatursektioner av petrokemisk processutrustning, inklusive utvalda ugnar och etenrelaterade komponenter, kan använda höglegerade rostfria material där termisk och oxidationsprestanda krävs.
Industriell förbränning
Brännarmunstycken, flamrör och andra rörformiga delar som utsätts för heta förbränningsgaser kan kräva oxidationsbeständighet vid hög temperatur och lämpliga tillverkningsegenskaper.
Temperaturmätning
Skyddsrör och termoelementhöljen kan använda denna kvalitet i heta miljöer som metall- eller glasbearbetning, beroende på den faktiska processatmosfären och mekaniska förhållanden.
Ugnar och ugnssystem
Keramiska ugnar, värmebehandlingskorgar, ugnsstrukturer och relaterad termisk utrustning kan använda materialet för utvalda komponenter som utsätts för värme och oxiderande förhållanden.
Applikationsmatchning bör komma innan beställning
Samma betyg kan prestera olika i två applikationer eftersom miljön är olika. Ett ugnsrör som utsätts för ren oxiderande luft är inte likvärdigt med ett rör som exponeras för processgaser som innehåller svavelföreningar, kolrika gaser eller aggressiva kondensat under avstängning.
Ingenjörer bör därför definiera själva processen innan de väljer väggtjocklek eller gör en beställning. Viktiga indata inkluderar kontinuerlig temperatur och topptemperatur, atmosfärens sammansättning, inre tryck, extern belastning, termisk cykling, anslutningsdesign och förväntade underhållsförhållanden.
6. Hur bör ingenjörer välja rätt specifikation?
Att välja rätt produkt innebär mer än att bekräfta legeringsnumret. En tekniskt komplett förfrågan kombinerar normalt materialkvalitet, rörkonstruktion, dimensioner, längd, yttillstånd, slutförberedelse, inspektionskrav och tillämplig specifikation.
Börja med servicevillkor
Registrera den faktiska driftstemperaturen istället för att bara ange "hög temperatur". En användbar förfrågan särskiljer normal drifttemperatur, maximal drifttemperatur, starttemperatur, avstängningstemperatur och frekvensen av termiska cykler.
Definiera processatmosfären
Atmosfären förbises ofta. Syrerika, neutrala, reducerande, uppkolande, svavelbärande och förbränningsmiljöer kan ställa mycket olika materialkrav. Ett betyg som är lämpligt i en atmosfär kanske inte är det bästa valet i en annan.
Bekräfta måtten
Det refererade produktsortimentet omfattar ytterdiametrar från 6 mm till 89 mm, väggtjocklekar från 3 mm till 30 mm och standardlängder från 3000 mm till 10000 mm. Klipp till längd leverans kan ordnas enligt beställningsbehov.
| Specifikationsartikel | Information att tillhandahålla | Varför det är viktigt |
|---|---|---|
| Materialbeteckning | 310S, UNS S31008 eller den beteckning som projektet kräver | Säkerställer att materialidentiteten matchar tekniska dokument. |
| Rörkonstruktion | Sömlös | Bekräftar den nödvändiga tillverkningsvägen och rörformade strukturen. |
| Ytterdiameter | Krävs färdig OD | Styr installationspassning, flödesområde och anslutningsgeometri. |
| Väggtjocklek | Erforderlig nominell eller minsta tjocklek | Påverkar mekanisk kapacitet, värmeöverföring, vikt och tillverkning. |
| Längd | Standard eller kapad längd | Bestämmer tillverkningsplanering och installationsarrangemang. |
| Slutar | Vanlig, avfasad eller specificerad konfiguration | Låter röret matcha skarvnings- och installationsmetoden. |
| Yta | Som bearbetad eller specificerad finish | Viktigt för tillverkning, renlighet, utseende och serviceförberedelser. |
Använd inte en temperatursiffra som enda beslut
Ett material kan vara kapabelt att motstå oxidation vid en given temperatur samtidigt som det fortfarande är olämpligt för en speciell mekanisk belastning eller kemisk atmosfär. Bra urval kombinerar därför metallurgisk prestanda med utrustningsdesign. Det slutliga valet bör kontrolleras mot tillämplig teknisk kod, produktstandard och faktiska processförhållanden.
7. Vad bör man tänka på vid tillverkning?
Det levererade röret är ofta bara utgångspunkten. Industriella projekt kan kräva skärning, fasning, svetsning, bockning, monteringsinstallation, ytrengöring eller montering i större ugns- och processstrukturer.
Kapning och längdförberedelse
Förberedelse av kapning till längd kan minska nedströms tillverkningsarbete när den färdiga längden är känd. Den slutliga skärtoleransen bör fortfarande överensstämma med projektkravet så att den förberedda delen passar monteringssekvensen.
Fasade ändar
Fasade ändar kan stödja svetsförberedelser när en stumsvetsad anslutning ingår i monteringen. Avfasningsgeometrin bör definieras före produktion eftersom olika tillverkningsprocedurer kan kräva olika ändkonfigurationer.
Ytförberedelse
Betning och passivering kan användas för att avlägsna ytoxider och skapa en renare yta av rostfritt stål. Huruvida dessa behandlingar behövs beror på produktionsväg, tillverkningssekvens, krav på utseende och servicemiljö.
Svetsöverväganden
Låg koldioxidhalt är en av de definierande egenskaperna hos 310S. Under tillverkningen bör svetsningsprocedur, val av tillsatsmaterial, värmetillförsel, fogdesign och eftersvetsbehandling bestämmas enligt tillämplig svetsprocedur och materialspecifikation snarare än utifrån legeringsnamnet.
- Bekräfta erforderligt material och dimensioner innan skärning eller formning.
- Verifiera slutförberedelsen mot den planerade sammanfogningsprocessen.
- Skydda den rostfria ytan från kontaminering under tillverkning och hantering.
- Använd en kvalificerad svetsningsprocedur när svetsad montering krävs.
- Inspektera färdiga mått och yttillstånd före installation.
För högtemperaturutrustning påverkar tillverkningskvaliteten direkt servicebeteendet. Lokala skador, kontaminering, dålig montering, olämpliga svetsprocedurer eller felaktig väggtjocklek kan skapa problem även när själva basmaterialet är korrekt specificerat.
8. Vilken inspektion och vilka dokument är viktiga?
Spårbarhet blir särskilt viktigt när rostfria rör används i pannor, värmebehandlingssystem, petrokemisk utrustning och andra tekniska installationer. Dokumentationen bör tillåta att det köpta materialet matchas med inköpsspecifikationen och den slutliga ansökan.
Materialdokumentation
Beroende på beställning och tillämplig specifikation kan dokumentationen innehålla ett materialtestcertifikat såsom EN 10204 3.1, kemisk sammansättning, resultat av mekaniska tester, ursprungsintyg, handelsfaktura och packlista.
Testkrav
Den tillämpliga rörspecifikationen avgör vilka tester som är obligatoriska och vilka som är ytterligare krav. För austenitiska rostfria stålrör som omfattas av ASTM A312, till exempel, tar specifikationen upp värmebehandling, mekanisk testning, oförstörande elektrisk testning eller hydrostatisk testning och andra krav. Köpare bör identifiera den styrande specifikationen istället för att behandla varje inspektionskrav som universellt.
Besiktningsplanering
En tydlig inspektionsplan bör skilja mellan tillverkarens kvalitetskontroller, obligatoriska standardtester, kundspecificerade inspektioner och valfri tredjepartsverifiering. Detta förhindrar osäkerhet senare i köpprocessen.
- Verifiera klass- och värmeidentifiering mot materialdokumentationen.
- Bekräfta mått och väggtjocklek mot inköpsspecifikationen.
- Kontrollera ytans skick och slutförberedelse före leverans.
- Bekräfta de nödvändiga mekaniska och oförstörande testerna för den styrande specifikationen.
- Håll dokumentationen spårbar till det levererade röret för installations- och underhållsprotokoll.
9. Hur är det jämfört med andra rostfria kvaliteter?
Materialjämförelse är användbar när applikationen potentiellt kan användas av mer än en rostfri kvalitet. Syftet är inte att deklarera en enstaka kvalitet universellt överlägsen, utan att identifiera vilka materialegenskaper som överensstämmer med den faktiska miljön.
| Kvalitet | Huvudstyrka | Typiskt urvalsövervägande | Nyckelfråga |
|---|---|---|---|
| 304 | Allmän korrosionsbeständighet och bred industriell användning | Ofta valt för allmänt ändamål rostfri utrustning | Krävs det verkligen extrem termisk prestanda? |
| 321 | Titanstabiliserat austenitiskt rostfritt stål | Användbar där stabilisering är ett viktigt designkrav | Har applikationen nytta av titanstabilisering? |
| 310S | Högt krom och nickel med kontrollerat lågt kol | Hög temperatur och oxidationsbeständig service | Kräver applikationen en värmebeständig austenitisk legering? |
Jämförelsen visar varför betygsvalet bör kopplas till driftsförhållandena. En generell kvalitet kan vara helt lämplig för en måttlig industriell miljö, medan en värmebeständig kvalitet blir mer relevant när temperatur- och oxidationskraven ökar.
310S mot 310
Den mest direkta jämförelsen är mellan 310S och standardkvaliteten 310. Den huvudsakliga skillnaden är kolhalten. Den lägre kolhalten i 310S hjälper till att minska kromkarbidutfällningen och kan göra materialet mer lämpligt för svetsade eller termiskt bearbetade sammansättningar.
310S mot 304
304 är ett av de mest använda austenitiska rostfria stålen för allmänna ändamål. Det är ett starkt alternativ för många korrosiva och industriella miljöer, men applikationer som domineras av förhöjd temperatur och oxidationsbeständighet kan kräva en värmebeständig kvalitet av högre legeringar.
310S mot 321
321 använder titanstabilisering och väljs ofta när den stabiliseringsmekanismen är en viktig del av designen. 310S förlitar sig istället på sin höga krom- och nickelkemi och kontrollerade kolnivåer för sin höga temperaturroll. Serviceatmosfären och temperaturintervallet bör avgöra det slutliga valet.
10. Vanliga frågor
Vad är materialbeteckningen?
Klassen identifieras vanligtvis som UNS S31008 och EN 1.4845. Projektdokumentationen bör använda den beteckning som krävs enligt tillämplig material- och rörspecifikation.
Vad gör denna kvalitet lämplig för högtemperaturservice?
Dess höga krom- och nickelinnehåll stödjer oxidationsbeständighet och prestanda vid förhöjda temperaturer i lämpliga miljöer. Den kolhaltiga sammansättningen förbättrar också dess lämplighet för svetsade och termiskt bearbetade komponenter.
Är röret verkligen sömlöst?
Ja. Den specificerade tillverkningsvägen är varmvalsad sömlös produktion, som bildar den rörformade sektionen utan en längsgående svetsfog.
Vilka mått finns tillgängliga?
Det refererade området täcker ytterdiametrar från 6 mm till 89 mm, väggtjocklekar från 3 mm till 30 mm och standardlängder från 3000 mm till 10000 mm. Längdskärningskrav kan diskuteras för specifika projekt.
Kan ändarna fasas?
Ja. Fasade ändar kan förberedas enligt den nödvändiga tillverknings- eller installationskonfigurationen. Ändgeometrin bör bekräftas före produktion.
Kan ytbehandling specificeras?
Ja. Beroende på projekt kan uträtning, betning, passivering och specificerad ytbehandling koordineras. Det erforderliga yttillståndet bör definieras i beställningen.
Är det lämpligt för alla högtemperaturmiljöer?
Inget material bör väljas från enbart temperatur. Atmosfärens sammansättning, mekanisk belastning, termisk cykling, tryck, tillverkningsförhållanden och tillämpliga designregler måste också utvärderas.
Vilken information ska ingå i en teknisk förfrågan?
En användbar förfrågan bör omfatta materialbeteckning, rörkonstruktion, ytterdiameter, väggtjocklek, längd, ändförberedelse, yttillstånd, tillämplig specifikation, driftstemperatur, processatmosfär, kvantitet och krav på inspektion eller dokumentation.
Kan inspektionsdokumentation tillhandahållas?
Dokumentation kan ordnas enligt produktspecifikation och orderkrav. Beroende på den överenskomna omfattningen kan detta inkludera materialtestdokumentation, kemisk sammansättningsregister, mekaniska testresultat, ursprungsdokumentation och kommersiella fraktdokument.
Hur ska slutbetyget bekräftas?
Det slutliga valet bör kontrolleras mot utrustningens design, servicemiljö, relevant standard, erforderliga dimensioner, sammanfogningsmetod och tillämplig teknisk kod. Materialbekräftelse bör vara klar före produktion.
För industriella projekt börjar den mest tillförlitliga specifikationen med driftsmiljön och arbetar sedan bakåt till materialkvalitet, rörkonstruktion, dimensioner, tillverkning, inspektion och dokumentation. Detta tillvägagångssätt hjälper till att säkerställa att det valda rostfria stålröret passar den faktiska utrustningen snarare än att bara förlita sig på ett materialnamn.
Behöver du en 310S Seamless Pipe-specifikation för ditt projekt?
Dela erforderlig materialbeteckning, ytterdiameter, väggtjocklek, längd, ändkonfiguration, yttillstånd, servicetemperatur och applikationsdetaljer.Kontakta oss för en teknisk diskussion och projektspecifik offert.